


.jpg "Plotter da taglio SK720T 72CM")

Pulizia laser di legno, pietra e metallo: pulsato o continuo?
Un telaio in legno con venatura recuperata, mattone esposto sotto un deposito scuro, metallo pulito da corrosione o rivestimento: la pulitrice laser ha molte più applicazioni della rimozione della ruggine. Le mostreremo con materiale originale CNCworld, spiegando quando confrontare il laser continuo e quando il pulsato. La pietra è trattata separatamente: marmo, granito, arenaria e valutazione della prova.
Un telaio in legno con venatura recuperata, mattone esposto sotto un deposito scuro, metallo pulito da corrosione o rivestimento: la pulitrice laser ha molte più applicazioni della rimozione della ruggine. Le mostreremo con materiale originale CNCworld, spiegando quando confrontare il laser continuo e quando il pulsato. La pietra è trattata separatamente: marmo, granito, arenaria e valutazione della prova.
I punti principali di questa guida
- Pulsato: osservare legno, mattone e metallo.
- Continuo: osservare rimozione del rivestimento e lavoro su un pezzo complesso.
- Pietra: scelta per marmo, granito e arenaria e valutazione separata della prova.
Prima il risultato: tre superfici, tre lavori diversi
Osservare il confine fra lo strato superiore e la superficie esposta. Il video mostra un campione specifico, senza una ricetta di parametri.
Dopo la pulizia valutare venatura, colore e stato delle fibre, anche dopo aver rimosso i residui.
Sul muro valutare separatamente mattone e fuga. La dimostrazione sul mattone non conferma il risultato su marmo, granito o arenaria.
Sulla piastra d’acciaio sparisce il deposito bruno. Sul telaio in legno riappare la venatura. Sul muro in mattoni sotto lo strato scuro emergono superficie arancione e fughe chiare. Sono tre applicazioni della pulizia laser, ma anche tre criteri diversi di buon lavoro.
Il metallo può richiedere preparazione per un nuovo rivestimento o rimozione della corrosione dal pezzo. Sul legno conta conservare colore, texture e dettaglio. Su mattoni e pietra occorre valutare sia lo sporco sia la superficie minerale stessa. Comprare una pulitrice soltanto dal numero di watt porta quindi a confronti sbagliati.
Nei video seguenti mostriamo lavoro reale dai materiali CNCworld. La dimostrazione pulsata proviene da un video descritto come 200 W. Le riprese continue comprendono materiale 1500 W con una pulitrice compatta e una dimostrazione separata 1000 W con rimozione dello strato nero. Ogni scena ha una propria didascalia: si osserva un processo concreto e la scelta del modello attuale può basarsi su specifica e prova del proprio pezzo.
Laser continuo e pulsato: la differenza è nel modo di fornire energia
Il laser continuo, cioè CW, fornisce energia in modo continuo durante l’emissione attiva. La testa distribuisce il fascio sulla superficie e l’operatore la guida in fasce successive. Questi sistemi si confrontano anche per la pulizia intensiva di strutture metalliche, pezzi grandi ed elementi d’officina. Una potenza media elevata può facilitare la rimozione intensa dello strato, ma aumenta l’importanza del controllo termico del supporto.
Il laser pulsato fornisce energia in impulsi brevi. Nelle sorgenti MOPA si possono regolare durata dell’impulso e frequenza, con strumenti aggiuntivi per adattare il processo. Alta potenza istantanea dell’impulso e potenza media sono grandezze diverse. Per questo 200 W pulsati e 1500 W continui non formano una semplice classifica “più debole–più forte” senza definire materiale e obiettivo.
Su un supporto delicato serve rimuovere efficacemente lo strato con un effetto accettabile sul materiale. Qui il controllo dell’impulso può contare più del massimo numero di watt. Su un grande elemento d’acciaio massiccio il punto centrale può spostarsi su ritmo di lavoro e organizzazione delle passate successive. Anche il pulsato può surriscaldare o modificare la superficie, se impostazioni e movimento della testa non corrispondono al lavoro.
Impostare frequenza o tempo di emissione sul pannello di una macchina CW non basta a identificarla con una sorgente nanosecondo MOPA. Confrontando le offerte verificare generatore, parametri dell’impulso, ottica e intervallo di regolazione. Anche campo di scansione e movimento del fascio influenzano il risultato.
Lo stesso numero di watt non significa lo stesso processo
La sola potenza media non descrive energia dell’impulso, frequenza, durata dell’impulso o modalità di scansione. Per questo le sorgenti si scelgono in base al supporto e allo strato da rimuovere.
Osservare la struttura, non solo il cambio di colore
Legno: esporre venature, cornici e dettagli
Nel primo filmato il fascio si sposta sull’elemento orizzontale del telaio in legno. A sinistra si vede una zona esposta più chiara, a destra lo strato più scuro. Il secondo video mostra una prova su un pannello piano: durante la passata nasce un rettangolo chiaro. Queste riprese spiegano perché il pulsato viene valutato nei laboratori di restauro e nella pulizia di elementi in legno.
Superficie di un telaio in legno
Le passate successive espongono fasce più chiare e la venatura sull’elemento orizzontale del telaio in legno.
Offerta collegata → · Apri il videoPulizia del legno piano
Sul campione piano cresce l’area più chiara. Osservare il confine della passata e la texture del legno esposto.
Offerta collegata → · Apri il video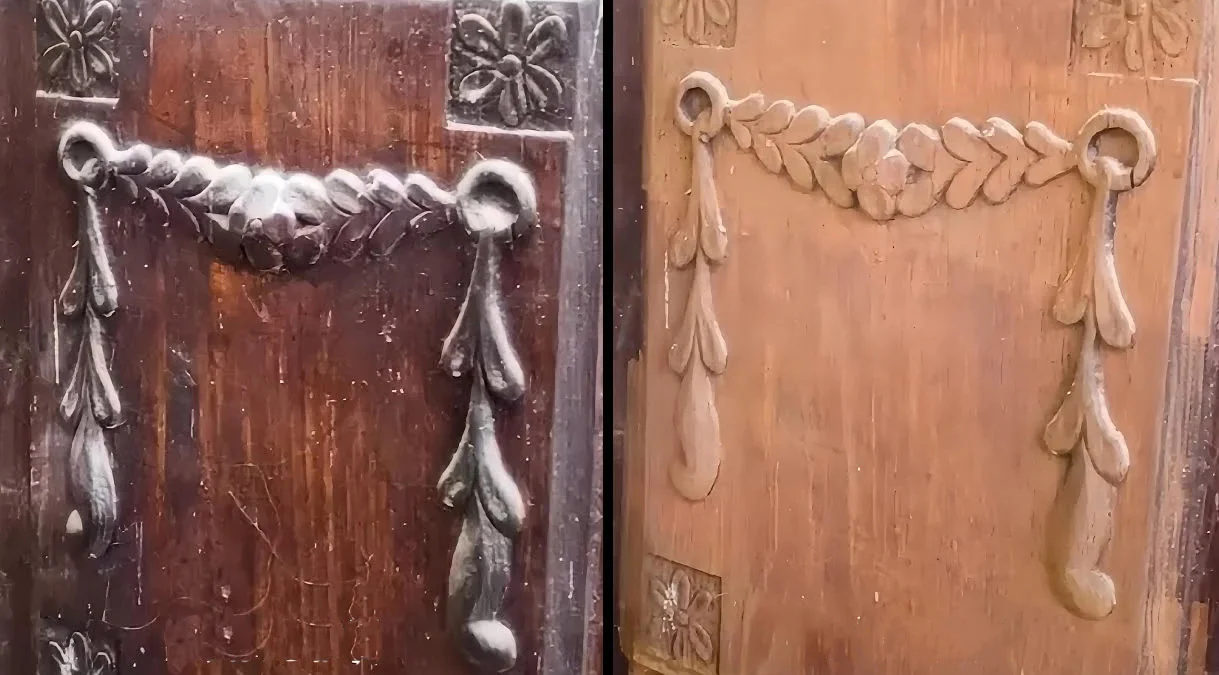
Che cosa offre questo processo? La testa manuale permette di dirigere il lavoro su un’area scelta senza contatto abrasivo con la superficie. Su cornici, listelli e dettagli profilati consente di valutare piccole zone e controllare le passate successive. Il laser non trasforma però automaticamente il vecchio rivestimento in una superficie pronta alla nuova finitura. Dopo la prova vanno valutati colore, texture, fibre esposte e requisiti dell’operazione successiva.
Nella dimostrazione del telaio la struttura del legno è evidente. Conviene esaminarla da vicino, invece di giudicare solo dal fatto che la superficie è diventata più chiara. Durezza diversa della venatura, danni precedenti e stato del rivestimento possono influenzare l’uniformità. Su una scultura delicata, un elemento impiallacciato o un oggetto di costruzione ignota la prova deve considerare l’intera struttura.
Il campo dei nostri modelli pulsati comprende legno preparato correttamente, asciutto e privo di resina, sporco leggero e rivestimenti leggeri e sottili. Non presumiamo lo stesso risultato per ogni vernice multistrato, lacca o mordente. Prima di scegliere la macchina preparare un campione con il rivestimento reale — essenza, umidità, finitura precedente e numero di strati devono corrispondere ai lavori previsti.
Il confronto originale delle porte nella galleria dell’offerta mostra un esempio di risultato su un elemento decorato. Considerarlo uno spunto applicativo e i due video un modo per osservare il processo su campioni concreti. Il tempo per rinnovare l’intera porta comprende anche preparazione, accesso al dettaglio, controllo e finitura successiva.
Mattone: confine netto fra strato scuro e muratura esposta
Il video della parete in mattoni contiene due riprese dello stesso tipo di lavoro. Si vede la fascia di scansione presso lo strato scuro e la progressiva esposizione della superficie arancione. Insieme al mattone cambia l’aspetto delle fughe. È un dettaglio importante: sul muro si lavora contemporaneamente con materiali di struttura e conservazione diverse.
Pulizia di una parete in mattoni
La fascia di scansione espone la faccia arancione dei mattoni e le fughe chiare. Osservare entrambi i materiali della muratura.
Offerta collegata → · Apri il videoIn questo lavoro valutare non solo il colore dopo la passata, ma anche bordi dei mattoni, coesione delle fughe, porosità e uniformità di tutta la zona. Un muro irregolare richiede di mantenere la distanza corretta dalla superficie. Una fuga profonda o una sporgenza non sono nello stesso piano della faccia del mattone. La prova su un singolo tratto liscio non descrive ancora il lavoro sull’intera facciata.
Per un lavoro sulla pietra naturale preparare un campione della specie e della finitura specifiche. Marmo, granito e arenaria sono trattati nel capitolo successivo.
Pietra: marmo, granito e arenaria richiedono prove separate
Valutare colore, lucentezza, texture ed eventuali modifiche della superficie.
Considerare la composizione minerale e il comportamento diverso dei componenti.
Verificare porosità, legante e resistenza dello strato superficiale.
La pulizia laser della pietra è usata per depositi e sporchi selezionati, anche nel restauro di dettagli e facciate. Nei campi applicativi delle pulsate CL-200, CL-300 e CL-500 indichiamo marmo, granito e arenaria. Sulla pietra si lavora con supporti diversi da legno o acciaio e non vanno ridotti a un’unica impostazione “pietra”.
Il marmo si valuta anche per tonalità, lucentezza e conservazione del dettaglio fine. Il granito è una miscela di minerali che possono reagire diversamente alla radiazione. Per l’arenaria contano porosità, legante e grado di alterazione. Conta anche lo strato da rimuovere: deposito scuro, vernice spray, sporco organico e macchia penetrata in profondità non sono lo stesso compito.
Gli studi sulla pulizia laser delle pietre da costruzione mostrano che la risposta del supporto dipende da composizione e dose energetica; può comprendere cambiamenti di colore. Per questo l’assenza di graffi o scheggiature non basta a valutare una buona pulizia. Su pietra colorata o lucidata confrontare anche colore e finitura dopo il raffreddamento, con luce uniforme. Su un bene storico il criterio di accettazione deve essere definito dal conservatore responsabile.
Preparando la prova indicare anche ciò che deve essere conservato. Patina naturale, policromia storica o tracce di lavorazione possono fare parte del valore dell’oggetto. L’obiettivo non è sempre “il più chiaro possibile”: talvolta si tratta di eliminare uno strato specifico conservando il resto della superficie.
Ruggine, rivestimenti e parti complesse
Metallo: la ruggine è soltanto una delle applicazioni
Sul metallo la pulitrice laser può lavorare su corrosione, ossidi, vernici e rivestimenti selezionati e sporco da uso o produzione. Definire prima che cosa si rimuove e quale stato superficiale serve dopo. Un oggetto da esporre si valuta diversamente dalla preparazione per verniciatura, incollaggio o controllo tecnico.
Pulizia di una superficie piana
Sul pezzo metallico piano cresce l’area esposta sotto il rivestimento scuro.
Offerta collegata → · Apri il videoPulizia di un carter metallico
La testa pulisce vicino a nervature e fori del carter metallico. La sua forma mostra quanto sia importante l’accesso alla superficie.
Offerta collegata → · Apri il videoPulizia del metallo piano
La scansione espone una parte più chiara della piastrina metallica. Confrontare il confine della passata con la superficie adiacente.
Offerta collegata → · Apri il videoNel primo video a emissione continua lo strato nero lascia il pezzo metallico piano, esponendo una zona più chiara. È una dimostrazione di rimozione del rivestimento e amplia quindi la tecnologia oltre la sola “scomparsa della ruggine”. Non identifichiamo la composizione chimica dello strato dal suo colore. Vernice e supporto vanno identificati prima della prova del lavoro reale.
Il secondo spezzone mostra un carter metallico con nervature e fori. Si vede come la testa espone porzioni successive della parete. Il pezzo spiega bene il limite pratico dell’accesso: il fascio agisce dove si può orientare correttamente la testa. Un canale profondo, una superficie coperta o il retro di una nervatura richiedono accesso e orientamento adeguati. La differenza fra piastra piana e fusione complessa influenza tutto il ciclo.
La dimostrazione pulsata sulla piastra metallica conferma che il pulsato serve anche per il metallo. La scelta non segue quindi la divisione “CW per il metallo, pulsato per il legno”. Entrambe le tecnologie hanno applicazioni metalliche. La differenza si valuta anche da effetto richiesto sul supporto, controllo del processo, forma del pezzo e ritmo del lavoro specifico.
Dopo aver rimosso la corrosione possono rimanere vaiolature: il laser non reintegra il materiale mancante. Il pezzo pulito non recupera automaticamente le caratteristiche di un elemento nuovo. Se deve tornare a un impiego tecnico, serve valutarne lo stato. Per il rivestimento successivo verificare pulizia e preparazione richieste e pianificare il tempo fra pulizia e protezione.
Abbinare la tecnologia a supporto e obiettivo
Il confronto seguente organizza la discussione sulla scelta. La macchina specifica si sceglie dopo aver verificato superficie, strato da rimuovere e risultato desiderato.
| Lavoro | Che cosa confrontare per primo | Che cosa valutare dopo la prova |
|---|---|---|
| Pezzo in acciaio più spesso con corrosione o rivestimento | CW e pulsato; ritmo richiesto, geometria e influenza termica | Rimozione dello strato, stato del supporto, tempo dell’intero ciclo |
| Lamiera sottile o particolare metallico delicato | Pulsato come direzione per un maggiore controllo dell’energia fornita | Deformazione, variazioni cromatiche, stato della superficie |
| Legno asciutto, cornice, listello, rivestimento sottile | Pulsato approvato per l’applicazione | Colore, venatura, fibre e finitura successiva |
| Mattone e fughe con deposito scuro | Pulsato; campione comprendente entrambi i materiali | Aspetto della faccia, coesione delle fughe, uniformità |
| Marmo, granito o arenaria | Pulsato e prova della pietra specifica con quello sporco | Tonalità, lucentezza, texture, conservazione del dettaglio |
| Elemento dalla forma complessa | Tecnologia, ottica e accesso reale della testa | Copertura di angoli, fori, incavi e lati successivi |
Lavorando materiali diversi, preparare una serie di campioni rappresentativi. Una prova riuscita sull’acciaio non sostituisce quella sul legno, e una dimostrazione sul mattone non sostituisce la valutazione di una pietra colorata.
Che cosa cambia fra i modelli dell’offerta
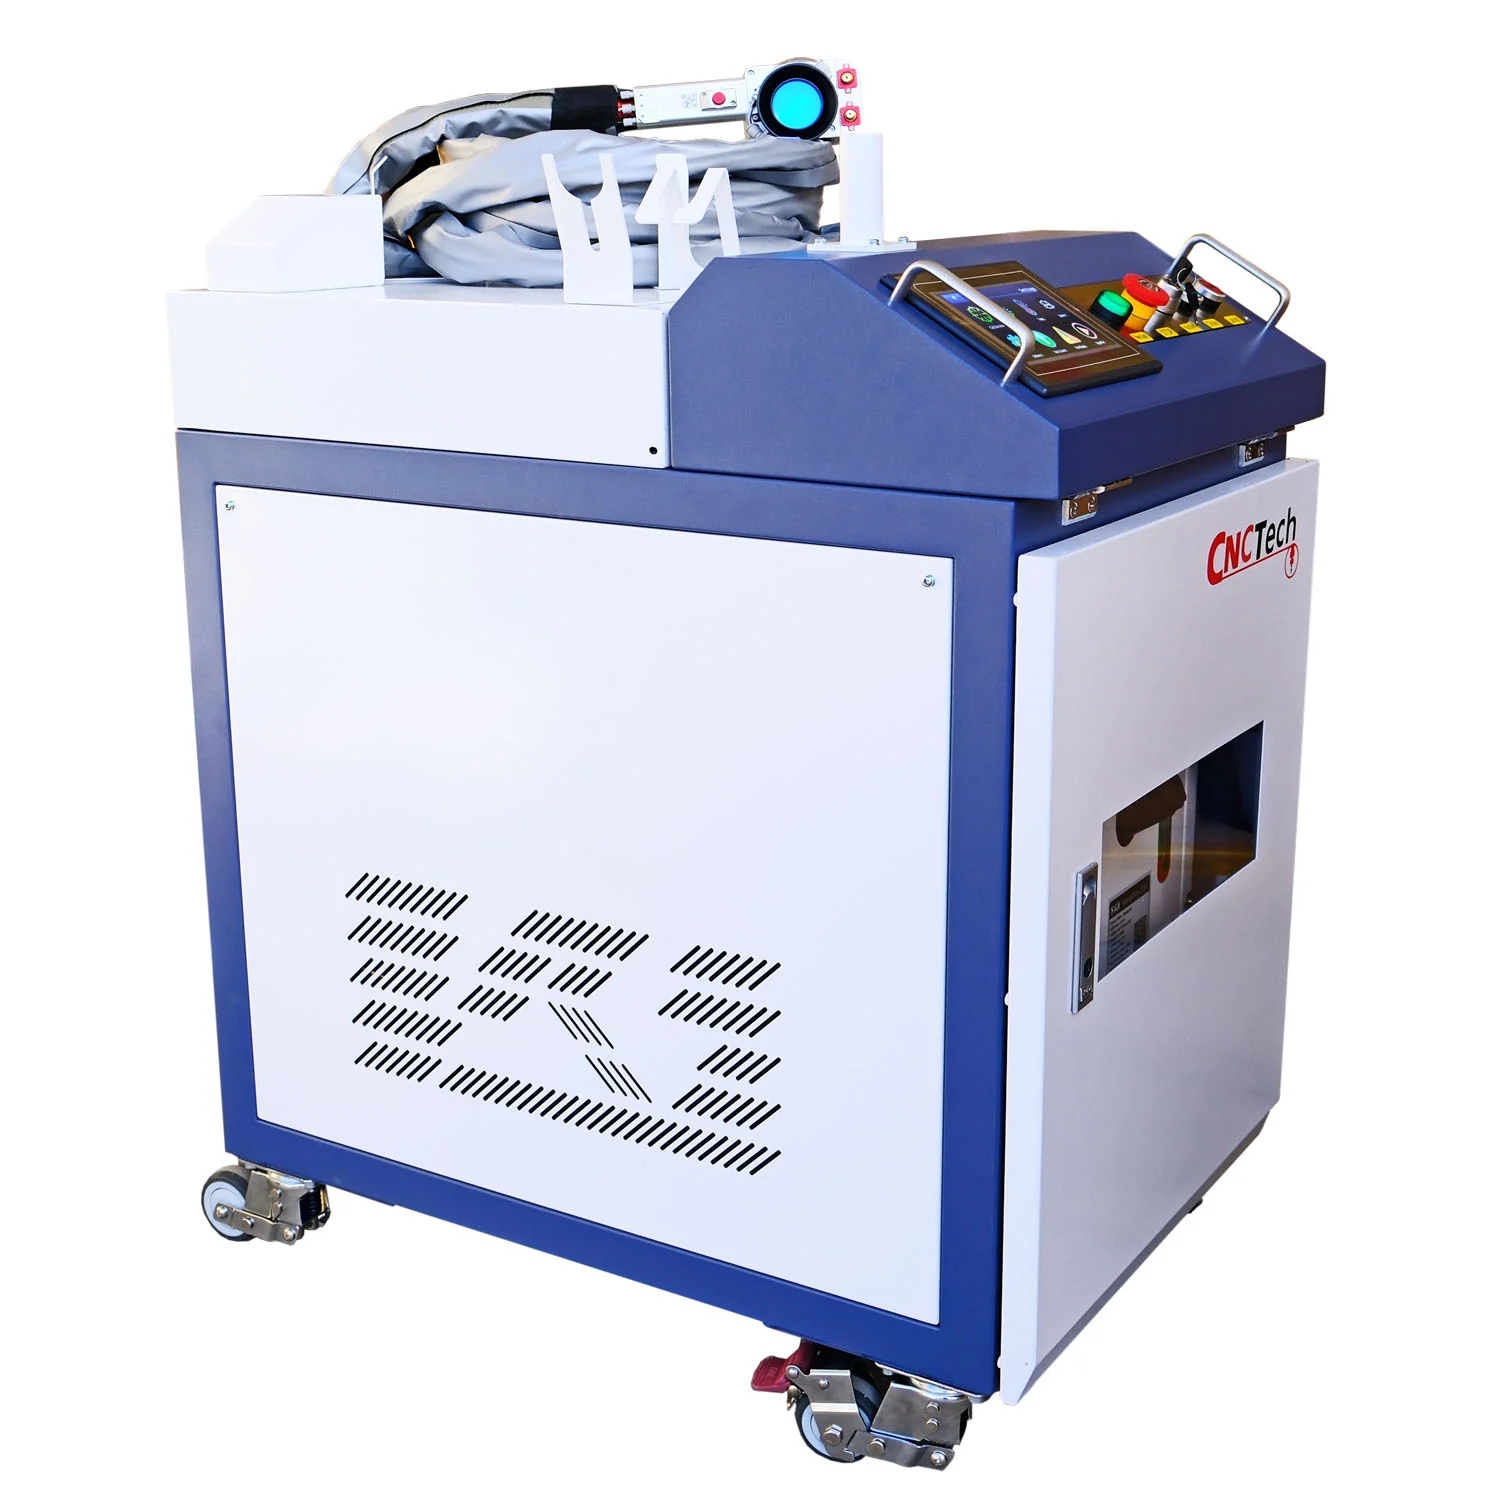
Il tipo di sorgente è l’inizio del confronto. Nei modelli pulsati CL-200 e CL-300 il raffreddamento è ad aria, mentre CL-500 ha un circuito ad acqua nel carter. Cambiano anche campo di scansione ed energia massima dell’impulso dichiarata nella specifica. Queste caratteristiche contano per pianificare lavoro, mobilità e processo.
| Modello dell’offerta | Sorgente / potenza media | Campo di scansione | Raffreddamento | Energia max. dell’impulso |
|---|---|---|---|---|
| CL-200 | Pulsato MOPA, 200 W | 130 × 130 mm | Ad aria | 2 mJ |
| CL-300 | Pulsato MOPA, 300 W | 100 × 100 mm | Ad aria | 2 mJ |
| CL-500 | Pulsato MOPA, 500 W | 200 × 200 mm | Ad acqua, integrato | 5 mJ |
Il campo di scansione non è il campo di un piano CNC. La testa manuale si sposta sulle aree successive. Una larghezza maggiore può coprire una zona più ampia, ma energia distribuita sulla superficie e tempo di azione devono comunque essere adatti al lavoro. Una fascia stretta può essere più comoda su un listello o nella riparazione locale di un rivestimento.
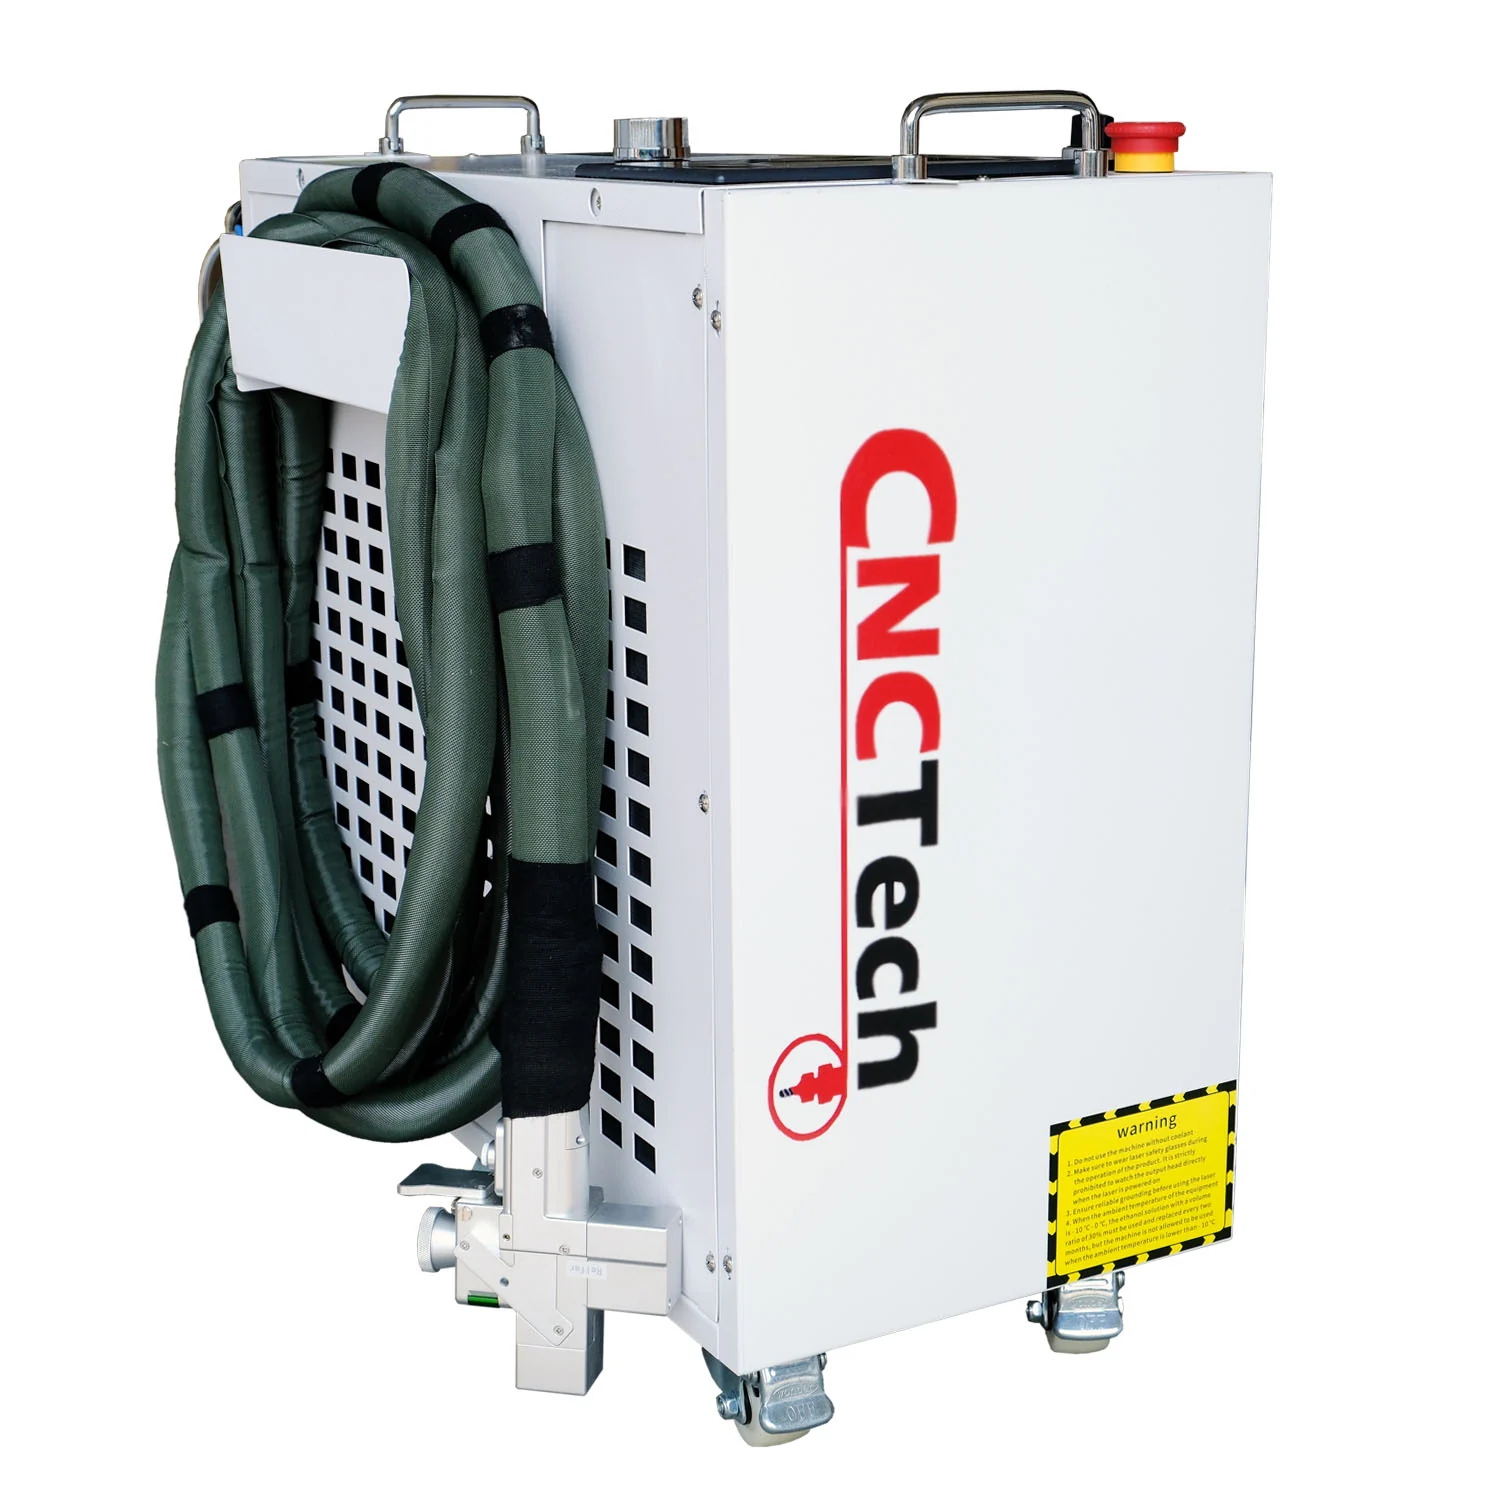
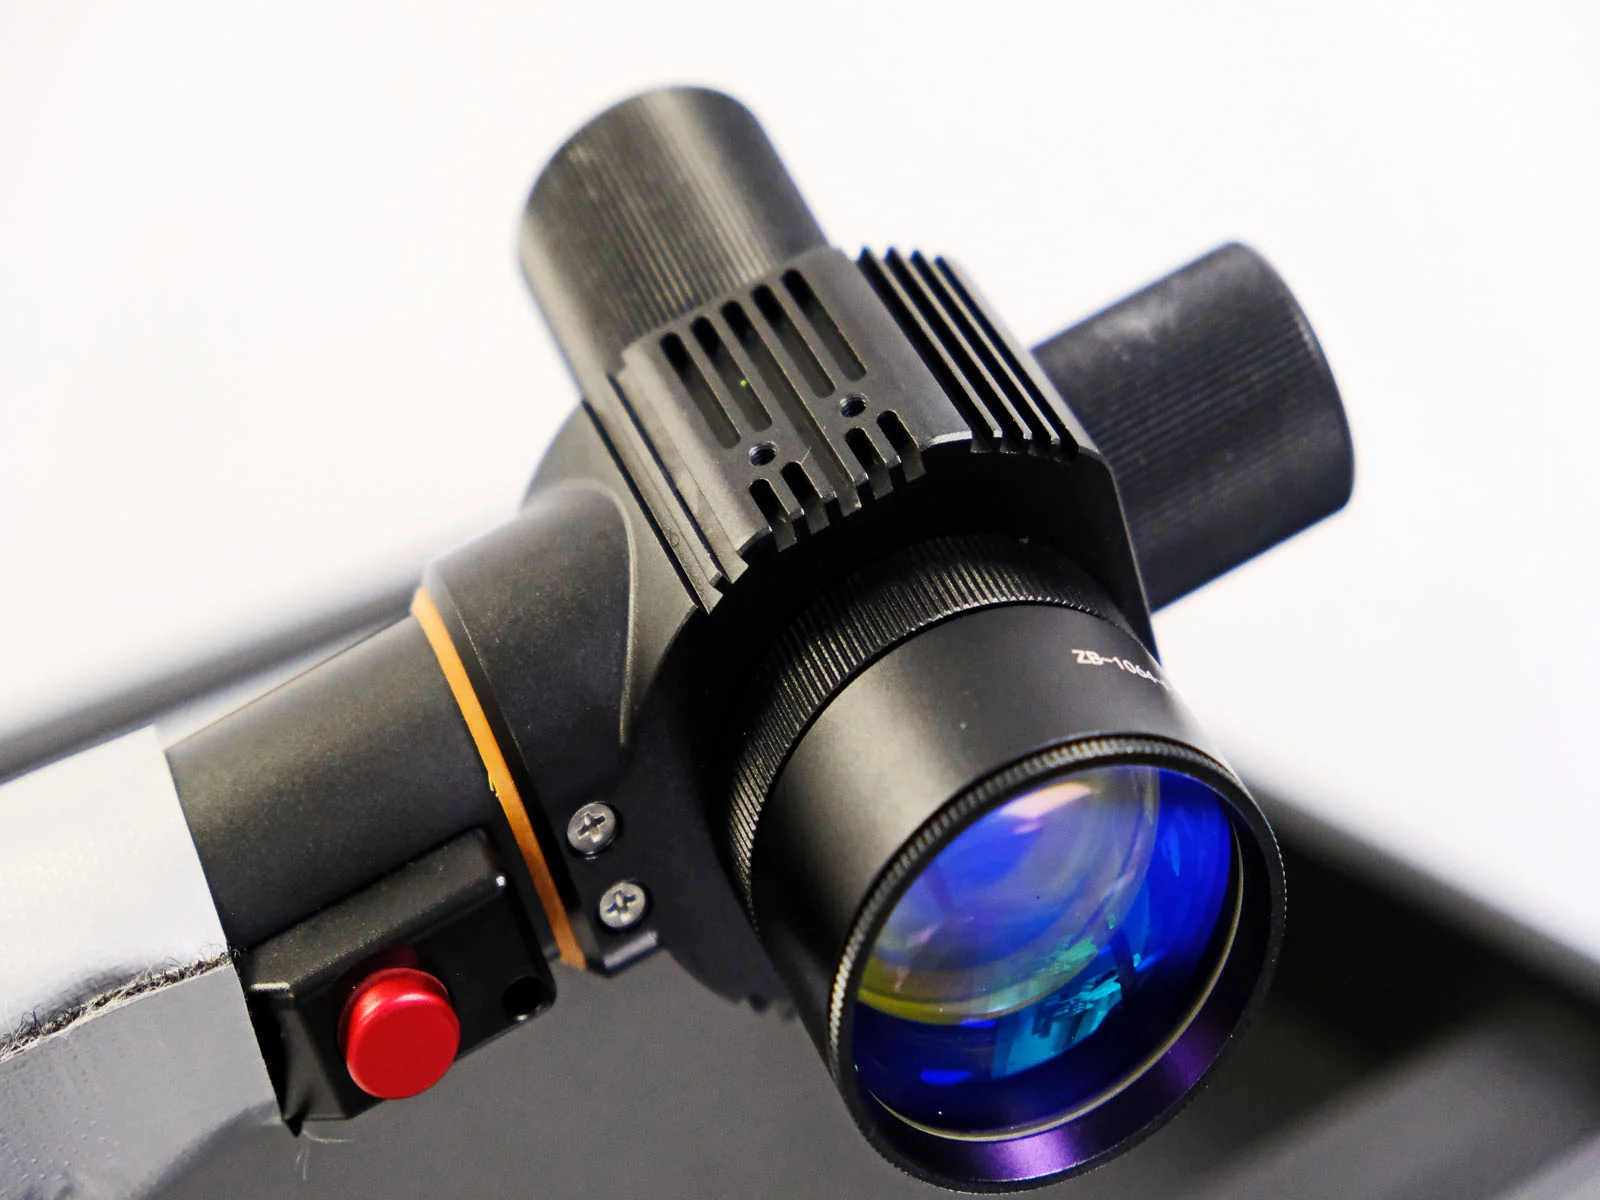
Per una pulitrice continua verificare anche intervallo di larghezza della scansione, testa, raffreddamento, alimentazione e percorso del cavo. Un modello dedicato alla pulizia e una macchina multifunzione per pulire, saldare e tagliare hanno applicazioni e dotazioni diverse. Scegliere una funzione dal menu non sostituisce la preparazione della testa e della postazione adeguate.
Qual è il riferimento sul versante CW?
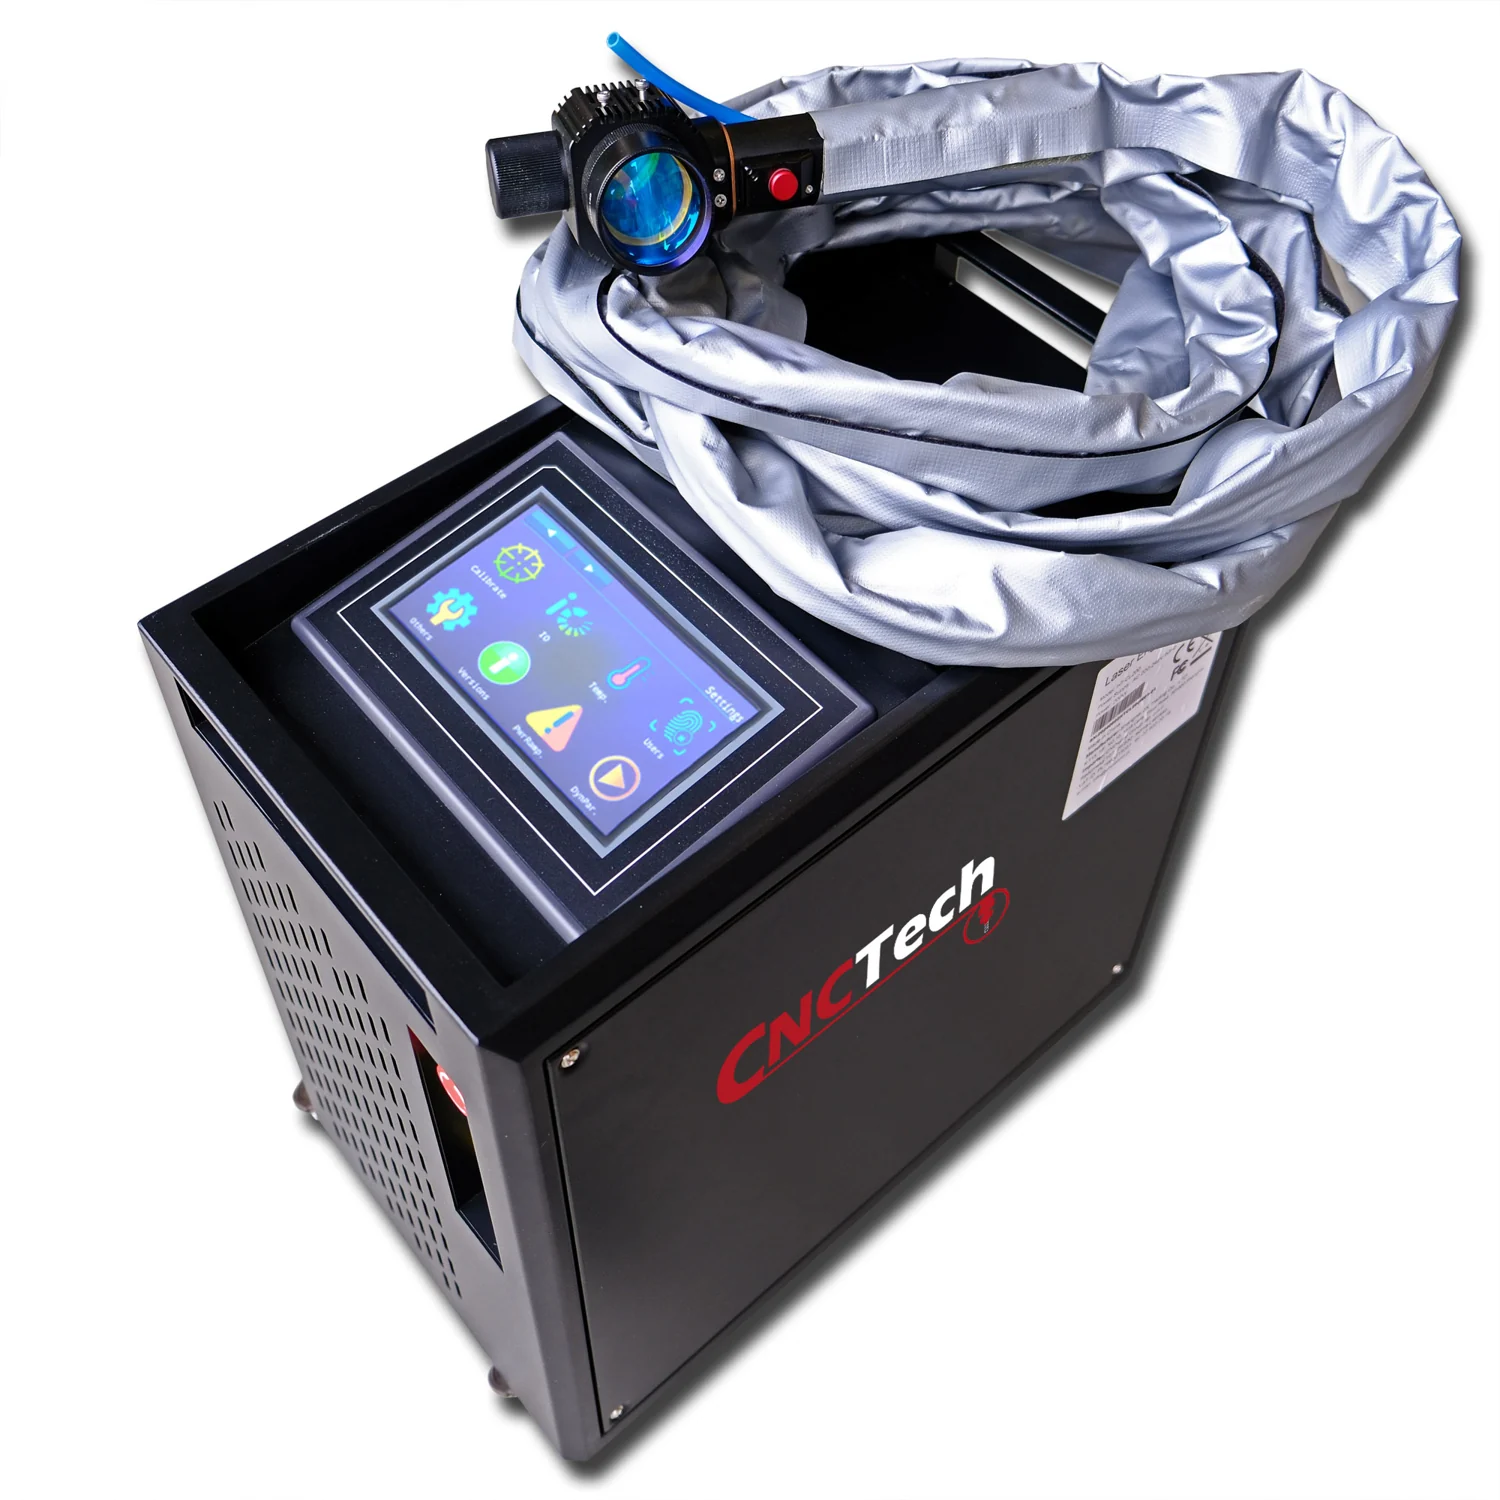
La nostra offerta ZX1500-LW-M2 indica una sorgente continua 1500 W, campo 300 × 300 mm e raffreddamento ad acqua. È una costruzione diversa dalle pulsate CL-200/300/500. Il confronto riguarda architettura e dotazione; non misura il tempo di pulizia dello stesso pezzo.
Perché gli stessi watt possono dare un effetto diverso
Sulla superficie agisce l’intero insieme di parametri. Nella sorgente pulsata contano potenza media, energia e durata dell’impulso e frequenza. In entrambe le tecnologie si aggiungono scansione, dimensione dell’area, fuoco, numero di passate e movimento della mano dell’operatore. Cambiare un parametro può migliorare la rimozione dello strato o modificare negativamente il supporto.
- Potenza ed energia: definiscono l’energia fornita, ma non ne descrivono da soli la distribuzione sul pezzo.
- Durata dell’impulso e frequenza: nella sorgente MOPA influenzano l’azione degli impulsi successivi.
- Larghezza e schema di scansione: cambiano l’area sulla quale si distribuisce il lavoro del fascio.
- Distanza dalla superficie: deve corrispondere all’ottica utilizzata; un oggetto irregolare richiede di controllarla.
- Movimento e passate: fermare la testa in un punto agisce diversamente dal movimento uniforme in fasce successive.
Il video è un buon modo per osservare il processo, ma non una ricetta pronta da copiare. Nel filmato possono non essere noti il tipo di rivestimento, il supporto o tutte le impostazioni. È più utile confrontare diverse prove controllate sul proprio materiale e registrare sia parametri sia movimento della testa.
Prova prima dell’acquisto: valutare tutto il pezzo e tutto il ciclo
Una buona dimostrazione per la scelta inizia preparando un oggetto rappresentativo. Se i lavori comprendono rivestimenti o lotti diversi, preparare più di un campione. Sulla pietra considerare la finitura reale, sul legno essenza e stato del rivestimento, sul metallo lega, spessore e corrosione.
- Definire l’obiettivo. Che cosa deve essere rimosso e che cosa conservato? Registrare aspetto richiesto e destinazione successiva.
- Osservare lo stato iniziale. Fotografare con illuminazione costante e segnare le zone con stato superficiale diverso.
- Confrontare piccole aree. Cambiare i parametri in modo controllato secondo la procedura preparata della macchina.
- Valutare dopo il lavoro. Verificare uniformità, colore, texture, effetto termico ed eventuali residui. La sola traccia più chiara non è un criterio completo.
- Misurare il ciclo completo. Includere fissaggio o accesso, passate, rotazione del pezzo, controlli e raccolta dei residui.
- Registrare le condizioni. Modello, ottica, impostazioni, materiale, rivestimento e movimento aiutano a riprodurre un processo riuscito.
Per parlare con CNCworld inviare foto, dimensioni, descrizione del materiale e dello strato da rimuovere e un numero orientativo di lavori. Se la superficie deve tornare a un processo tecnico o conservativo definito, indicare anche i criteri di accettazione. Si potranno così confrontare le soluzioni per il lavoro reale.
Da utilizzare in laboratorio
Lista di controllo prima di scegliere la pulitrice
Postazione: movimento libero della testa, aspirazione e controllo dell’area circostante
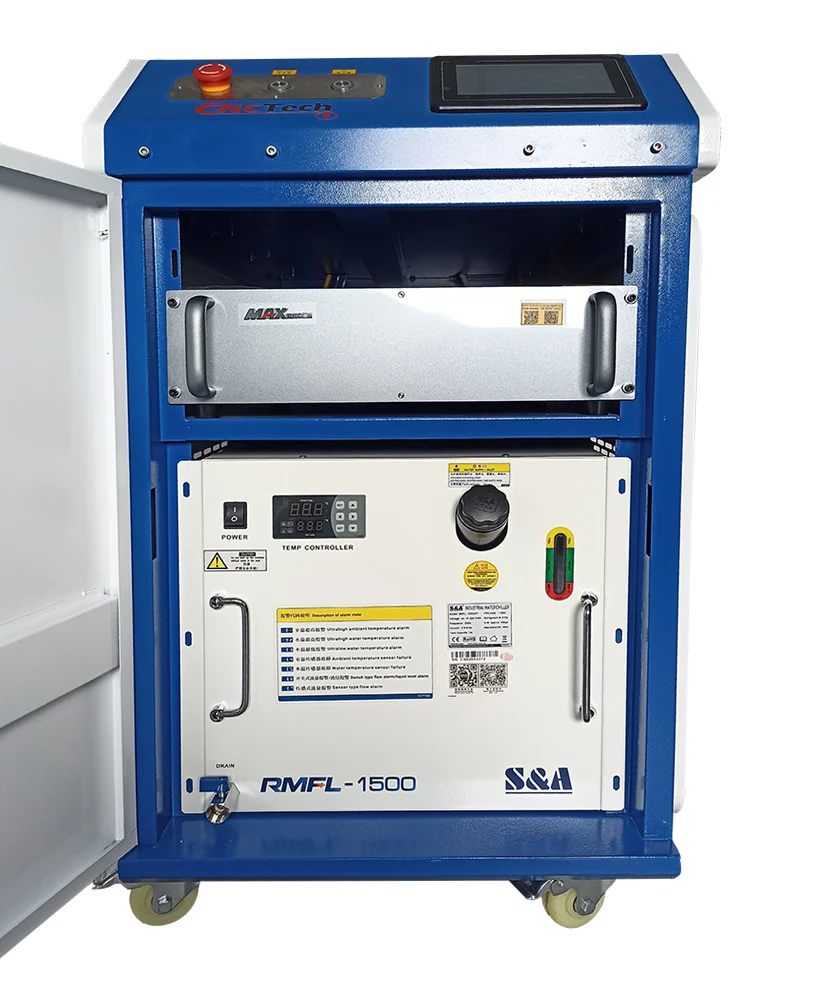
La pulitrice manuale lavora in un luogo preciso: presso un piano, un telaio, una grande struttura o una superficie verticale. Pianificare posizione della macchina, percorso del cavo, spazio per l’operatore e accesso a tutti i lati del pezzo. Verificare alimentazione e raffreddamento del modello esatto. Una macchina ad aria richiede ventilazione del carter; il circuito ad acqua richiede anche gestione del liquido e controllo della refrigerazione.
Lo strato rimosso non sparisce senza lasciare traccia. Si generano prodotti della lavorazione da raccogliere correttamente; la loro natura dipende anche dalla composizione di vernice o sporco. Aspirazione adeguata, zona delimitata, ripari e protezioni adatte al laser fanno parte della preparazione. Vale anche per dimostrazioni su legno e muratura. Prima del lavoro occorre definire procedure della macchina e limitazione dell’accesso alla zona di emissione.
Valutare l’intera postazione insieme alla macchina. La differenza fra modello pulsato compatto, pulitrice ad acqua più grande e sistema multifunzione diventa così pratica: si sa come la macchina raggiungerà il posto di lavoro e come gestire una serie di commesse.
Da chiarire prima della scelta
Domande e risposte
Il laser pulsato pulisce il legno o solo il metallo?
I modelli pulsati CL-200, CL-300 e CL-500 comprendono legno preparato correttamente, sporco leggero e rivestimenti leggeri e sottili. Nella guida mostriamo video autentici CNCworld con un telaio e un pannello di legno piano. La scelta richiede verifica di essenza, stato del legno e strato specifico; non promettiamo lo stesso risultato su qualsiasi vernice multistrato.
Si possono pulire marmo, granito e arenaria?
Queste pietre compaiono nei campi applicativi dei nostri modelli pulsati. Ognuna richiede una prova distinta con lo sporco specifico e una valutazione di tonalità, finitura e stato superficiale. Il video sul mattone dimostra il mattone; non è una ripresa della pulizia di marmo o granito.
Un laser continuo 1500 W sarà migliore di un pulsato 200 W?
Non lo decide la sola potenza. Sono modi diversi di fornire energia. Su una parte d’acciaio massiccia si confrontano anche ritmo e carico termico, mentre sul legno o su un dettaglio delicato può contare il controllo dell’impulso. La scelta si basa su materiale, rivestimento e criterio di accettazione definiti.
Il pulsato rimuove anche ruggine e vernice dal metallo?
Sì, nel proprio campo di lavoro serve anche per metalli e strati selezionati sul metallo. Il nostro video 200 W mostra la pulizia di una piastra metallica. Le applicazioni delle due tecnologie si sovrappongono, quindi conviene confrontare qualità e ciclo completo del lavoro specifico.
La rimozione della ruggine riporta il pezzo allo stato nuovo?
No. La pulizia rimuove uno strato superficiale, mentre perdite e indebolimenti da corrosione possono restare. Per una parte tecnica, dopo la pulizia servono valutazione dello stato e corretta preparazione al lavoro successivo o alla protezione.
Si possono copiare le impostazioni visibili nel video?
Il filmato mostra il processo su un campione specifico. Supporto, rivestimento, ottica e risultato richiesto possono essere diversi. Le impostazioni si scelgono secondo la procedura della macchina e l’efficacia si conferma sul materiale reale.
Basta una fotografia della superficie chiara per valutare una buona prova?
Conviene verificare anche texture, colore, residui e influenza sul supporto. Sul legno contano fibre e finitura successiva, sulla pietra anche colore e lucentezza, sul metallo lo stato richiesto dal processo seguente.
Collegati ai lavori descritti
Scoprire le soluzioni della guida
Pulsata CL-200 — 200 W
Il video 200 W mostra legno, mattone e metallo; modello raffreddato ad aria.
Vedi l’offerta →Pulsato CL-300 — 300 W
Sorgente MOPA e raffreddamento ad aria; confrontare campo e parametri dei propri lavori.
Vedi l’offerta →Pulsata CL-500 — 500 W
Potenza media maggiore, campo 200 × 200 mm e circuito di raffreddamento ad acqua nel carter.
Vedi l’offerta →Continua FIBER 1500 W M2
Confrontare per la pulizia di parti e strutture metalliche.
Vedi l’offerta →Fonti e documentazione
- CNCworld CL-200: applicazioni, sorgente JPT e dotazione
- CNCworld CL-300: applicazioni ed esempi originali della galleria
- CNCworld CL-500: sorgente pulsata e raffreddamento ad acqua
- CNCworld pulitrice continua FIBER 1500 W M2
- CNCworld pulitrice continua FIBER 1500 W: dotazione e video
- JPT: architettura MOPA e regolazione indipendente dell’impulso
- IPG Photonics: differenza fra pulizia CW e pulsata
- cleanLASER: uso di impulsi brevi nel restauro di pietra e legno
- Esbert e coautori: limiti della pulizia della pietra e cambiamenti cromatici
- Ortiz e coautori: pulizia di depositi e graffiti sul marmo
Le ricerche di conservazione citate nelle fonti comprendono configurazioni laser diverse, fra cui Nd:YAG e UV. Spiegano il comportamento dei supporti; non misurano i parametri operativi delle pulitrici CL. Il campo applicativo dei modelli venduti è indicato secondo le loro offerte.
Vai alla home page Wróć do kategorii Articoli
